Rabiloo
まず1つの業務から
AIファーストムーブどこから始めるかを一緒に決め、使えるAIを1か月で AIパイロット決まった課題に効くAIを、1か月で
会社全体で進める
AI・DX導入コンサル会社全体のロードマップを、90日・3段階で AX・DX伴走支援人は判断に、作業はAIとデジタルに
納めたあとも守る
運用改善・保守納品後も、守る・直す・合わせる・広げる・新しくする セキュリティ診断攻撃される前に、弱点を見つけて直すところまで
サービス一覧を見る
製造業
AIカメラ安全と品質を守るために、現場のカメラをAIの目に変える 図面・設計変更の管理(PLM)承認された最新の図面だけを、現場と各部署に届ける MES(製造実行システム)工程ごとの進み具合も品質も、日報を待たずに分かる 危険エリアの立入検知人が危険エリアに入ったら、機械を止める
物流
物流管理システム1台の車両の記録を、受付から請求まで1枚の伝票に
小売・サービス業
店舗アプリ集めたお客様を、一度きりで終わらせず、リピートにつなげる仕組みに 予約システム予約の受付と担当の割り振りを、店長の手から仕組みに POSシステム誰が受付に立っても、同じ会計と締めができる仕組みに
業種を問わず
AIチャットボットよくある問い合わせに、業務システムを見てAIが答える AI-OCR紙も手書きもPDFも、読み込むだけでデータに デジタルサイネージ現場が貼り替えなくても、全拠点の掲示がそろう
ソリューション一覧を見る
業界から探す
製造業検査・図面・部品の確認を、人の目と記憶に頼らない仕組みに
物流受付・作業・請求を、電話と転記に頼らない仕組みに
小売・サービス業値札・予約・集計を、人手をかけずに回す仕組みに
医療・ヘルスケア予約・会計・カルテを、紙と手入力に頼らない仕組みに
業界一覧を見る
お客様導入事例導入背景、成果、お客様の声 開発事例システム・アプリ・AIの実装内容
会社概要事業内容・役員・沿革・認証、日本法人と本社 企業理念ミッション・コアバリュー・創業者メッセージ Rabilooの強み現場で動くところまで実装する技術力 開発体制2人+AIを中核に、日本とベトナムの専門力を組み合わせる
ナレッジブログAI・DX・業界別のノウハウ お知らせニュース、イベント、更新情報 資料ダウンロード導入検討に役立つガイド・教科書
VI Tiếng Việt EN English JA 日本語
1か月でAIを実装 相談する
VI Tiếng Việt EN English JA 日本語
  1. ホーム/
  2. ソリューション/
  3. MES(製造実行システム)

製造業のソリューションMES(製造実行システム)

製造指示の進み具合も品質も、
日報を待たずに工程ごとに分かる
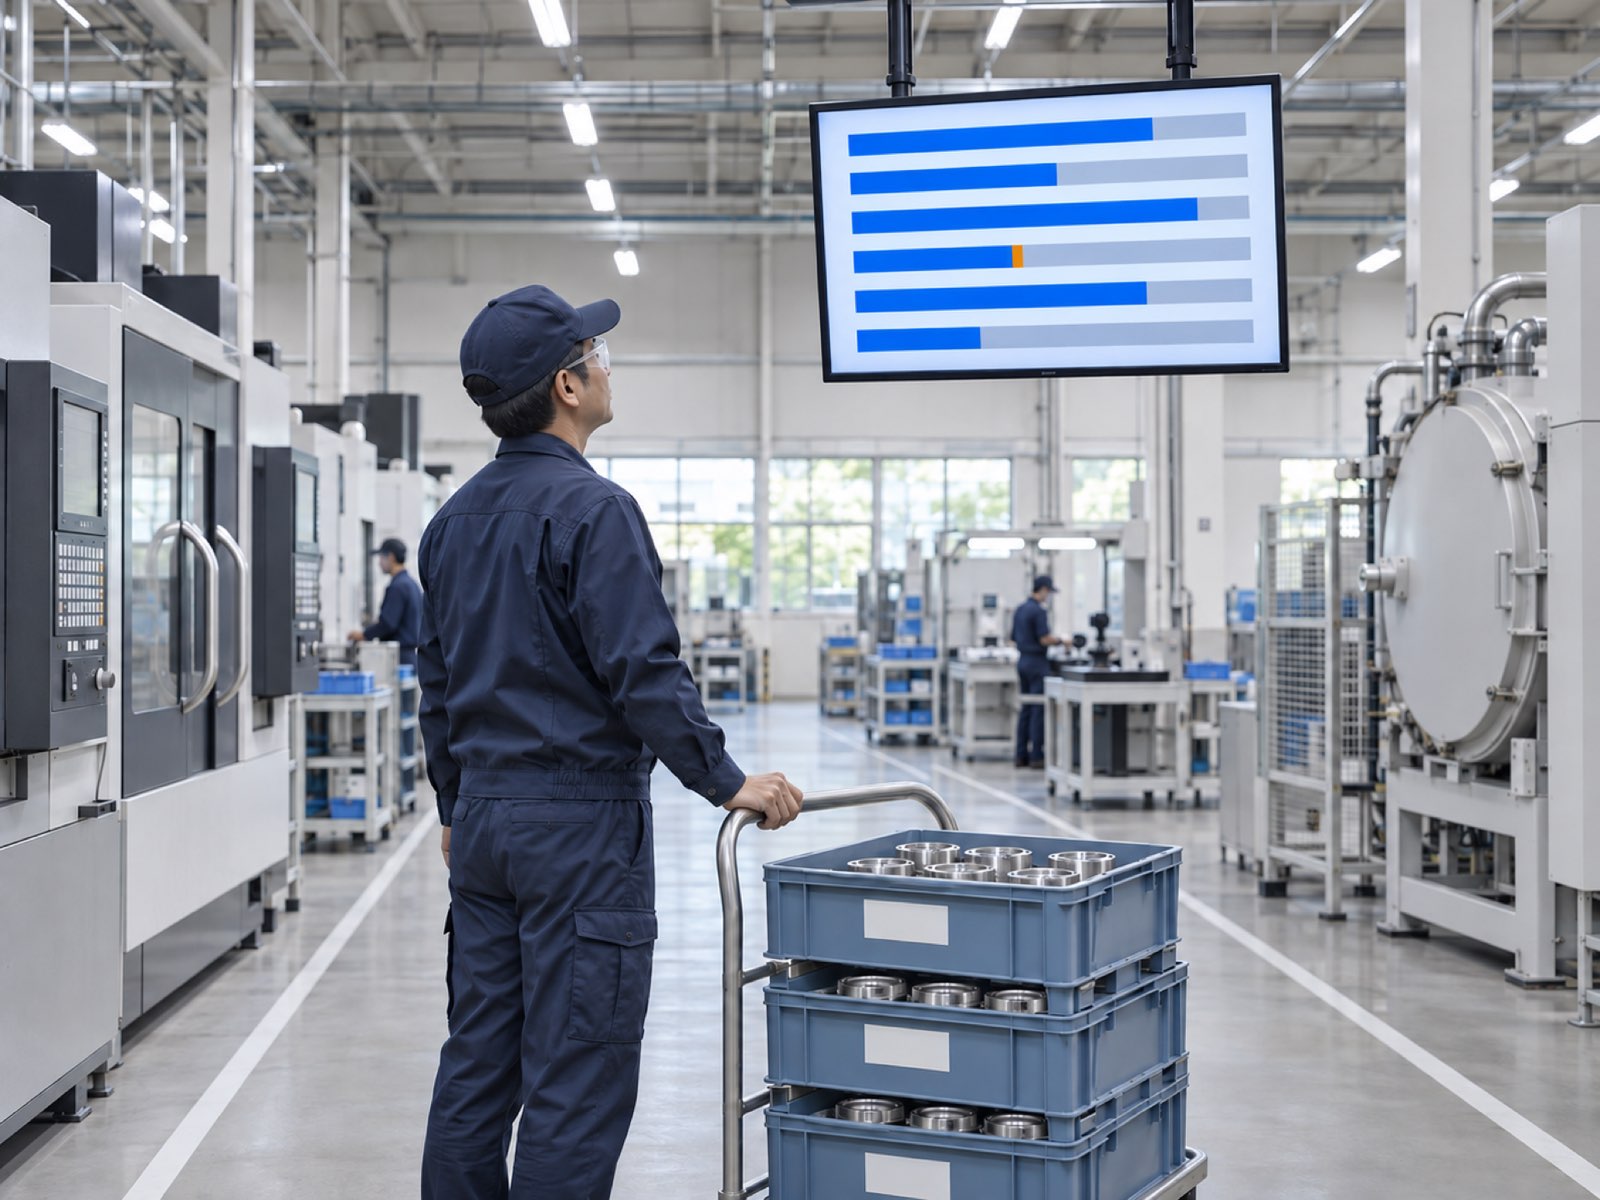
金属部品の工場で、工程のあいだの通路に立つ班長が、仕掛かり品の箱を載せた台車に手を置き、ラインの上に吊った現場のモニターで工程ごとの進み具合を見上げている様子
製造指示の進み具合 11月13日 10:40 時点
受入加工熱処理検査組立
MO-1138 フランジ200個・納期 11/13
MO-1142 シャフト300個・納期 11/14
熱処理で異常の知らせ 10:32
MO-1145 ブラケット500個・納期 11/15
MO-1150 カバー150個・納期 11/18
済み作業中これから
製造指示ごとの進み具合画面イメージ(提案用に作成。名称と数値は架空です)

製造指示の進み具合、検査の結果、止まった時間。工程ごとの記録が紙の日報とExcelに分かれていると、今の状況は人に聞いて集めるしかなく、不具合が出ればロットをたどるのに日数がかかります。Rabilooは、製造指示・実績・品質・設備・ロットを工程ごとに記録するMES(製造実行システム)を、今の基幹システムや設備とつないで作ります。

MESを相談する

ご相談の前提

  • 今のシステム 今の基幹システムと設備は、そのまま MESをつないで使います。入れ替えは前提にしません
  • 工場の決まり 既製品にない、工場の手順に合わせる 工程の順番、検査の項目、始める前の確認を、パッケージに合わせず、今の手順のまま組み込みます
  • データの置き場所 社外に出さない構成も選べます 社内のサーバーでも、クラウドでも動かせます
今の生産の記録

生産の記録が、
工程と部署ごとに別々に残っている

1つの製造指示は、材料の受け入れから加工・検査・組立まで、いくつもの工程を通ります。工程ごとの記録が紙の日報とExcelに分かれたままだと、今どこで何が起きているかを、人に聞いて集めることになります。

  1. 01

    進み具合

    班長の日報と、現場に聞くやりとり
    いま

    製造指示がどの工程にあるかは、現場に聞くか、班長の日報を待つ

    遅れに気づくのは、翌日のカレンダーをめくってから
    そのままだと

    納期を聞かれてもすぐに答えられず、遅れに気づくのが翌日になる

  2. 02

    品質の記録

    紙の検査記録と、別のExcel
    いま

    検査の結果と測定値を紙とExcelに書き、不適合の処置も別々に残る

    不具合の出た製品から、どの材料ロットを使ったかがたどれない
    そのままだと

    不具合が出たとき、どのロットの材料・どの工程・誰の作業かをたどるのに日数がかかる

  3. 03

    止まり・遅れ・不良

    日報に残るのは、日ごとの生産数だけ
    いま

    生産数は日報で分かるが、止まった時間・遅くなった時間・不良の内訳は残らない

    失った時間があることは分かるが、その内訳が分からない
    そのままだと

    何から直せば生産が増えるのかを決められない

  4. 04

    始める前の準備

    動き出した機械の横に、まだ印のない確認表
    いま

    材料・治工具・設備の点検・作業者の資格がそろっているかを、作業を始めてから確かめる

    校正の切れた測定器で測った部品が、手直しに戻る
    そのままだと

    校正切れの測定器や資格のない作業者で始めてしまい、手直しが出る

どこから手を付けるかが決まっていなくても、今の日報と検査記録の付け方を見れば、最初に整える工程は絞れます。

MESでできること

どの工程で何が起きているかが、
その場で分かる

MES(製造実行システム)は、製造指示が工場の中でどう進んでいるかを、工程ごとに記録し、管理する仕組みです。4つの機能が、上の4つの困りごとにそれぞれ対応します。

画面:画面イメージ(提案用に作成。名称と数値は架空です)。画面の番号は、右の項目の番号です

製造指示 MO-114211月13日 10:40 時点
割り当て01
品名
シャフト
数量
300個
納期
11月14日
持ち場
第2ライン
工程ごとの実績02
工程着手完了数量 受入08:1008:25300 加工08:4010:05298 熱処理10:20作業中120 検査——— 組立———
異常の知らせ03
熱処理炉 2号 10:32 温度が設定まで上がらない
知らせた人
熱処理の持ち場
対応
班長が確認中
班長の画面と現場のモニターに表示中
製造指示と実績の記録(画面イメージ)

製造指示と進み具合

工程の今を聞いて回らない

  1. 01
    製造指示を工程に割り当てる製造指示・日程・工程の順番を登録し、持ち場へ作業を割り当てます。
  2. 02
    工程ごとに実績を残す着手・完了・数量を現場の端末で記録し、進み具合がその場で更新されます。
  3. 03
    異常を知らせる作業者が持ち場から簡単な操作で異常を知らせ、班長・管理者の画面と現場のモニターに出します。
製品の履歴製品の番号 SN-2611-0871
ロットのつながり06
材料ロットL-0912
仕掛かりW-1142-03
完成品SN-2611-0871
検査の結果04
加工・初品の確認25.02 合格
加工・工程内の検査25.03 合格
熱処理・硬さ52 合格
測定値の変化(直近10個)
点線は規格の上下限
不適合 1件05
NC-0315 加工 外径が上限を超えた(25.07)
是正の処置工具を交換し、再測定予防の処置工具の交換時期を見直す状態品質の確認待ち
製品の履歴(画面イメージ)

品質の記録と追跡

ロットまでたどる

  1. 04
    検査の結果を記録する初品の確認と工程内の検査結果・測定値を残し、ばらつきの変化を追います。
  2. 05
    不適合と処置を残す不適合品と、是正・予防の処置を最後まで追います。
  3. 06
    ロットをたどる材料ロット・工程・仕掛かり・完成品を結び、ロットラベルや製品の番号から履歴を引けます。
設備ごとの損失11月12日・第2ライン
稼働の状態07
加工機 1号稼働中・212個
加工機 2号稼働中・198個
熱処理炉 2号停止中
研削盤 1号稼働中・186個
損失の内訳とOEE08
停止速度低下不良良品を作った時間
加工機 1号OEE 71%
加工機 2号OEE 68%
熱処理炉 2号OEE 52%
研削盤 1号OEE 74%
保全の予定09
対応中熱処理炉 2号・故障の修理
11/15加工機 1号・定期の保全
11/18研削盤 1号・使用量に応じた保全
設備ごとの損失と保全(画面イメージ)

止まり・遅れ・不良の内訳

直す順番を決める

  1. 07
    設備の稼働を取り込むつないだ設備から、稼働の状態と生産数を取り込みます。つなぐ設備は工場ごとに確かめます。
  2. 08
    損失を3つに分ける稼働時間・速度・良品率(設備総合効率=OEE)から、停止・速度低下・不良の損失を分けます。
  3. 09
    保全の予定を管理する定期の保全・使用量に応じた保全と、故障の修理を管理します。
始める前の確認MO-1150 カバー・加工
材料・治工具・測定器10
材料 ロット L-0934・150個そろっている
治工具 チャック爪 T-12点検済み
測定器 マイクロメーター M-07
校正期限 11月10日
期限切れ
作業者の資格11
佐藤・加工の資格有効
作業手順12
第4版・承認済み確認済み
まだ始められませんそろっていない項目が1つあります 作業を始める
始める前の確認(画面イメージ)

始める前の確認

そろわないまま始めない

  1. 10
    治工具と測定器を確かめる治工具の状態と測定器の校正期限を確かめてから、工程を始めます。
  2. 11
    作業者の資格を確かめるシフトと資格を管理し、資格が有効な人に作業を割り当てます。
  3. 12
    最新の作業手順を出す承認された版の作業手順を持ち場の端末に出し、確認の記録を残します。
つなぐ仕組み

計画・図面・設備・現場を、
今のシステムにつなぐ

今のソフトウェアは入れ替えず、MESとつなぎます。つなぎ方はAPIか、決まった時刻のデータの取り込みで、範囲は工場ごとのシステムを確かめてから決めます。

基幹システムのサーバーと、生産計画の台帳
01

計画を受け取る

基幹システム(ERP)・生産管理システム

生産計画と製造指示を受け取り、実績と材料の必要量を返します。

承認の印が付いた図面
02

図面を受け取る

図面・設計変更の管理(PLM)

承認済みの図面と作業手順の版を、製造指示ごとに受け取ります。

MES製造指示・実績・品質・設備・ロットを一か所で
製造指示ごとに工程の進み具合が並ぶ一つの画面4つの製造指示の行に5つの工程の進み具合が並び、1か所に知らせの印が付いている
工場の設備と、横に付けたセンサー
03

設備から取り込む

設備・センサー

稼働の状態と生産数を取り込みます。つなぐ設備は工場ごとに確かめます。

持ち場のタブレットと、現場のモニター
04

現場で使う

持ち場の端末・現場のモニター

作業者は持ち場の端末で記録し、ラインの状態は現場のモニターに出ます。

効果の測り方

始める前に、
4つの指標で今を測る

効果は、始める前にお客様と決めた4つの指標で測ります。指標ごとに、今の数値、目標、確かめる人を決めます。

速さ
異常を知らせた時刻から、対応を始めた時刻までを測る
知らせた時刻対応を始めた時刻

異常の対応を始めるまでの時間

持ち場で異常を知らせた時刻から、対応を始めた時刻まで

品質
不具合が分かった日から、影響するロットを特定した日までの日数を測る
不具合が分かった日ロットを特定した日

影響するロットを特定するまでの日数

不具合が分かった日から、影響するロットを特定した日まで

損失
稼働時間に速度と良品率を掛けると、残る割合が設備総合効率になる
稼働時間×速度×良品率=OEE

設備総合効率(OEE)

稼働時間・速度・良品率を掛け合わせた割合

準備
1か月のうち、準備不足のまま始めて手直しになった件数を数える
手直しになった件1か月

準備不足による手直しの件数

材料・治工具・測定器・作業者の資格がそろわないまま始め、手直しになった1か月の件数

4つの指標は、生産・品質・保全のご担当者と事前に決めます。対象の工程とつなぐシステムで範囲が変わるため、個別にお見積もりします。

始める範囲を相談する
進め方

1つのラインの進み具合から始め、
一段ずつ広げる

  1. 01

    今の工程と記録の流れが分かる

    工程、日報と検査記録の付け方、設備、使っているソフトウェアを確かめます。

    • 工程
    • 日報
    • 検査記録
    • 設備
    • ソフトウェア
  2. 02

    始める範囲と指標が決まる

    優先するラインを選び、4つの指標の今の数値を記録します。始める順番は、今の状況を確かめてから一緒に決めます。

    • 優先するライン
    • 4つの指標
    • 今の数値
  3. 03

    1つのラインで、進み具合と異常の知らせから使える

    製造指示・工程ごとの実績・異常の知らせを、1つのラインで使い始めます。

    • 製造指示
    • 工程の実績
    • 異常の知らせ
  4. 04

    品質の記録と、始める前の確認へ広げられる

    検査の結果・不適合・ロットの履歴を同じ記録に足し、治工具・資格・作業手順の確認を加えます。

    • 検査
    • ロット
    • 治工具
    • 資格
  5. 05

    ライン・設備・システムへ広げられる

    ほかのラインと設備をつなぎ、基幹システムとの連携、OEEの分析、保全の管理を足していきます。

    • ライン
    • 設備
    • 基幹システム
    • 保全
実績

工程ごとの記録を、
工場で動かしてきた

工程ごとに測った値を残し、部品から製品までをたどる仕組みは、MESの土台になります。

工場での実績

工程ごとに測った検査の値が、報告のグラフにまとまる
フランス・量子コンピューターの製造

工程ごとの品質の記録

Quandelaから依頼を受け、いくつもの工程で部品ごとに測る検査のデータを記録し、品質の値の計算と報告のグラフを自動にするWebアプリを開発しました。実際の製造で使われています。
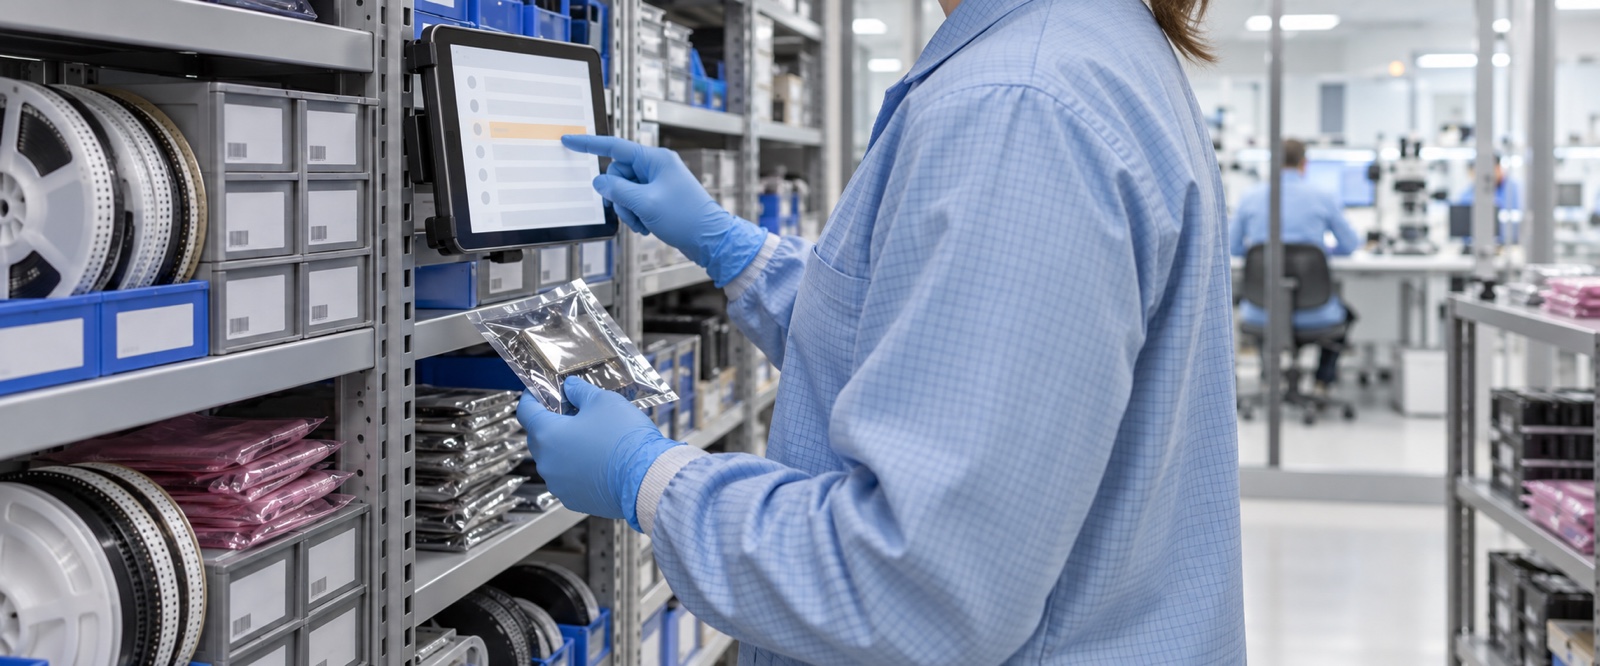
部品棚の前で、作業者が袋に入った部品を手に持ち、棚に付いたタブレットで記録を確かめている様子
フランス・量子コンピューターの製造

Quandela

量子コンピューターを製造するフランスの企業から依頼を受け、部品の入庫から、製品ごとに使った部品までを一つの記録にするWebアプリを開発しました。

不具合の追跡 製品の番号から、使った部品の入庫ロットまでたどれる
事例を見る

発電所での実績

現場のタブレットで記録した点検が、何段階もの承認を順に回り、最後に知らせが届く
日本・電力

発電所の点検の電子化

日本の電力会社から依頼を受け、発電所で紙を使っていた点検を、現場のタブレットで記録し、何段階もの承認と知らせを自動で回す仕組みにしました。

ご担当者向け

社内でご検討いただくための
条件をまとめました

01置く場所
社内のサーバー、クラウド、その組み合わせ。生産のデータを社外に出さない構成も選べます
02つなぐソフトウェア
基幹システム(ERP)・生産管理システム、図面・設計変更の管理(PLM)、設備・センサー
03つなぎ方
API、または決まった時刻のデータの取り込み。範囲は工場ごとのシステムを確かめてから決めます
04現場の端末
持ち場のタブレット・パソコンと、現場のモニター。操作は少ない手数で済む画面にします
05権限
閲覧・記録・承認を、部署・工程ごとに分けます。操作はすべて記録に残ります
06過去のデータ
始めるラインの製造指示と検査記録から順に移します。一度に全部は移しません
07効果の指標
異常の対応を始めるまでの時間・影響するロットを特定するまでの日数・OEE・準備不足による手直しの件数(「効果の測り方」で決める)
08進め方
短い段階ごとに作り、段階ごとに結果を確かめていただきます
09保守の責任
障害時の連絡、機能の追加、ラインや工場を増やすときの作業を誰が担うか

記載は検討の項目です。対応の可否と方式は、今のシステムを確認したうえでご提案します。

関連ページ

MESとあわせて、
近い入口から確認する

01製造業工場の困りごとから、使う仕組みを選ぶ 02図面・設計変更の管理(PLM)承認された最新の図面だけを、現場と各部署に届ける 03運用改善・保守納品後も、守る・直す・足す・新しくする
よくあるご質問

MESに関するよくあるご質問

Q今の生産管理システムや基幹システムは、そのまま使えますか?
A

はい。入れ替えずにMESとつなぎます。つなぎ方はAPIか、決まった時刻のデータの取り込みで、範囲は工場ごとのシステムを確かめてから決めます。

QMESのパッケージとは何が違いますか?
A

工場の手順をパッケージに合わせるのではなく、工程の順番、検査の項目、始める前の確認を、今の手順のまま組み込んで作ります。

Q設備がつながっていなくても使えますか?
A

はい。日報の内容を持ち場の端末で記録するところから始められ、つなげる設備から順につなぎます。

Q1つのラインから始められますか?
A

はい。1つのラインの製造指示・工程ごとの実績・異常の知らせから使い始め、品質の記録、始める前の確認、ほかのラインへと一段ずつ広げます。

Q現場の作業者がタブレットに慣れていなくても使えますか?
A

持ち場の端末の画面は、着手・完了・数量・異常の知らせを少ない手数で記録できるように作ります。短い段階ごとに、現場で使っていただいた結果を確かめながら直します。

Q社内のサーバーで動かせますか?
A

はい。社内のサーバーでも、クラウドでも動かせます。生産のデータを社外に出さない構成も選べます。閲覧・記録・承認の権限は部署・工程ごとに分け、操作はすべて記録に残ります。

Q費用はどのように決まりますか?
A

対象の工程、つなぐシステムと設備、ラインの数で変わるため、個別にお見積もりします。

Q作ったあとの運用と保守も頼めますか?
A

はい。納めたあとの障害時の対応、機能の追加、ラインや工場を増やすときの作業は、運用改善・保守としてお引き受けします。どこまでRabilooが担うかは、始める前に決めます。

お問い合わせ

今の生産の記録の付け方を、
お聞かせください

どの工程から始めるか決まっていなくても構いません。いまの日報と検査記録の付け方、使っているシステムと設備から、最初に整える範囲を一緒に考えます。

ご相談で整理すること
  1. 01
    工程と記録の付け方工程の流れと、今の日報・検査記録の付け方
  2. 02
    システムと設備使っているシステムと、つなぎたい設備
  3. 03
    始めるライン始めるラインと順番

株式会社Rabiloo Japan
〒252-0216 神奈川県相模原市中央区 清新一丁目1番17号 荒木ビル3階
042-704-8401 / 070-8456-9696
Rabiloo Co., Ltd.
3F, B1 Tower, Roman Plaza, To Huu, Dai Mo, Ha Noi, Viet Nam
(+84) 90-1134-886
[email protected]
サービス AIファーストムーブ AIパイロット AI・DX導入コンサル AX・DX伴走支援 運用改善・保守 セキュリティ診断 サービス一覧
ソリューション AIカメラ 図面・設計変更の管理(PLM) MES(製造実行システム) 危険エリアの立入検知 物流管理システム 店舗アプリ 予約システム POSシステム AIチャットボット AI-OCR デジタルサイネージ ソリューション一覧
業界 製造業 物流 小売・サービス業 医療・ヘルスケア 業界一覧
事例 お客様導入事例 開発事例
ナレッジ ナレッジブログ お知らせ 資料ダウンロード
私たちについて 会社概要 企業理念 Rabilooの強み 開発体制
フォローする
© 2026 Rabiloo. All rights reserved.
顧客情報保護方針
1か月でAIを実装 相談する
Rabiloo